Un directeur industriel constate que la non-qualité coûte trop cher, et que l'entreprise peine à mobiliser un personnel impliqué et compétent sur toute la chaîne de production. Plutôt que d'ajouter un contrôle final, il décide de placer des contrôles qualité dans une GPAO, au poste, à l'étape où le défaut naît. Ce cas client décrit le module mis en place, ses règles et les résistances rencontrées.
Contexte
Le client est un industriel de la menuiserie dont nous avons décrit la mise en place des postes de production ; le module qualité en est l'une des briques. L'ERP reste le référentiel des produits et des réponses attendues ; la GPAO sur mesure porte les postes de production et, désormais, les contrôles.
Le problème
Les non-conformités étaient découvertes tard, et leur coût (reprise, rebut, retards) était jugé trop élevé par la direction industrielle. Les opérateurs ne disposaient pas, au poste, d'instructions précises ni de vérifications systématiques ; rien ne bloquait un produit défectueux avant l'opération suivante, et aucun superviseur n'était prévenu. S'y ajoutait un constat fréquent dans l'industrie : un personnel difficile à mobiliser et à faire monter en compétence sur toute la chaîne.
Des contrôles qualité dans une GPAO : ce que nous avons mis en place
Le processus de contrôle
- Définition des points clés à surveiller sur le produit, opération par opération.
- Paramétrage de ces points dans l'ERP, qui reste maître des réponses attendues, et transmission à la GPAO.
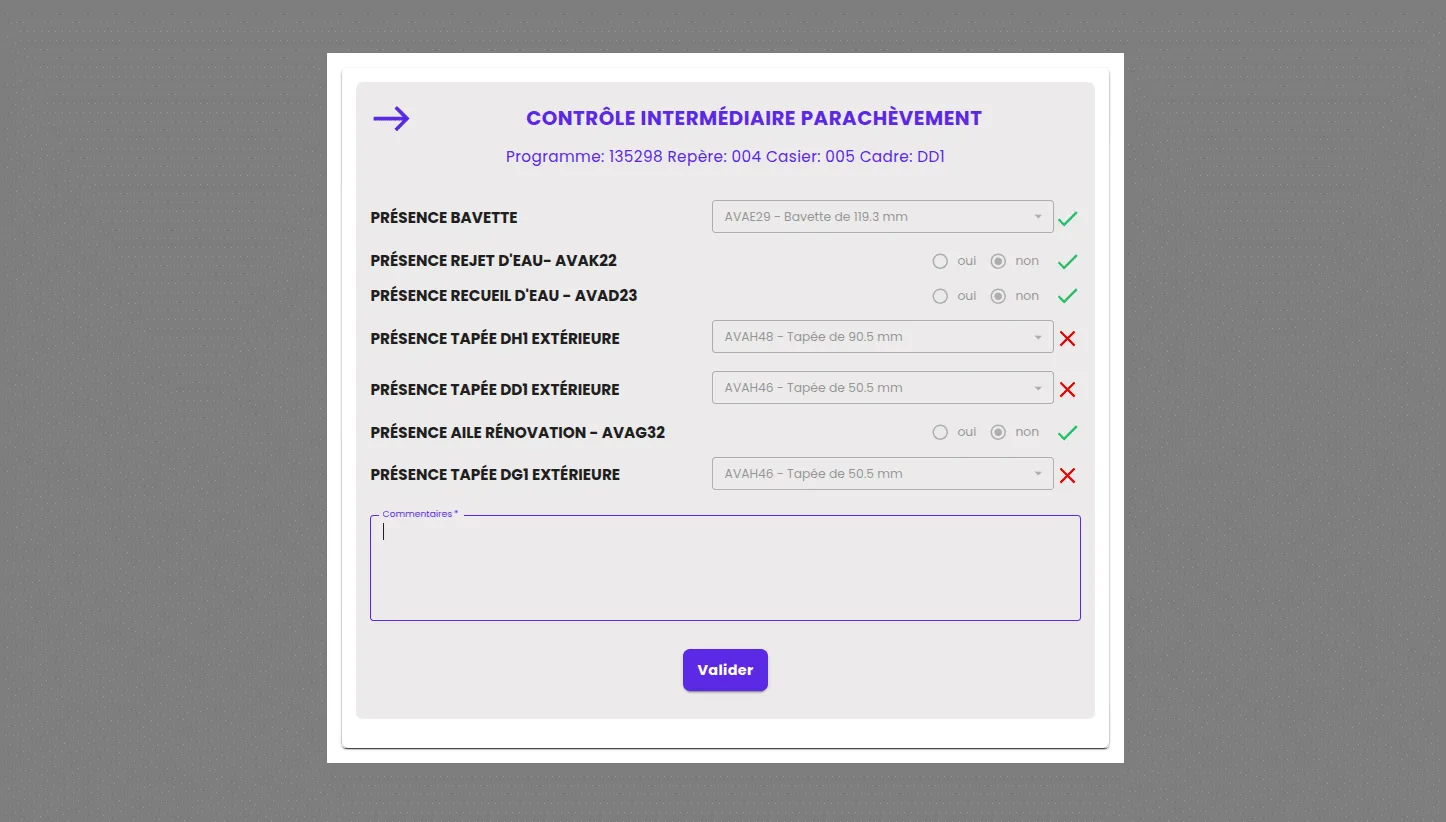
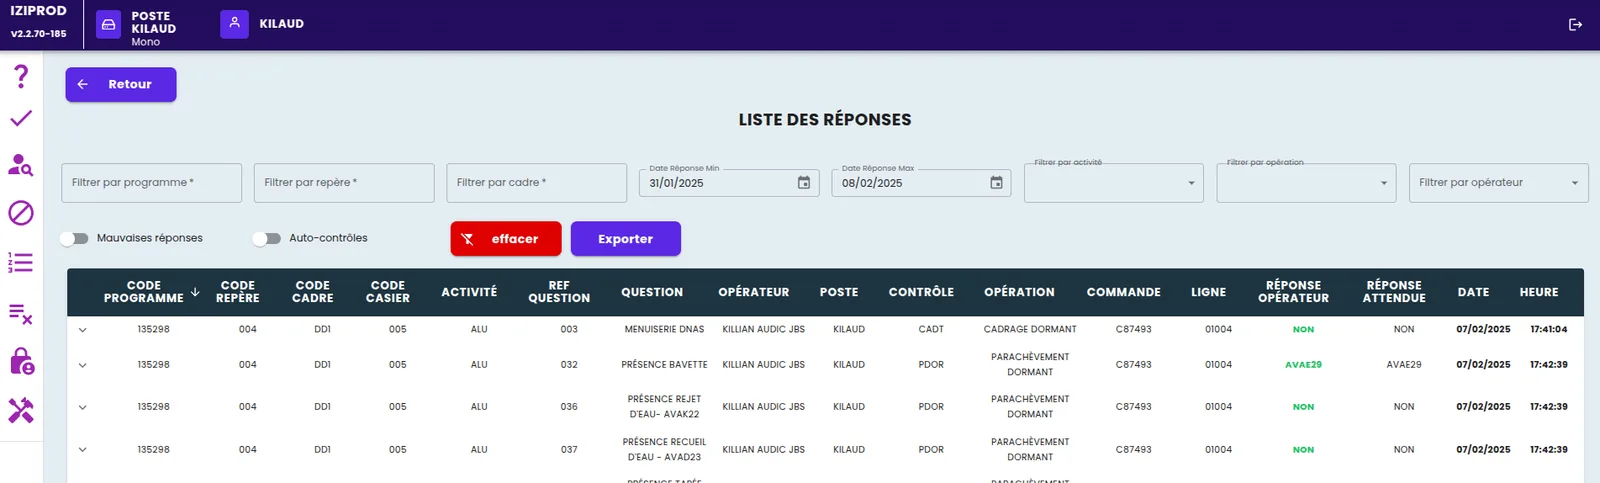
- Affichage d'un questionnaire sur le poste de production, à l'étape concernée.
- Une bonne réponse affiche une coche verte ; une mauvaise réponse, une coche rouge, sans révéler la bonne réponse.
- À 100 % de bonnes réponses, le produit passe à l'opération suivante. À la moindre erreur, il est bloqué et un superviseur doit intervenir pour le débloquer.
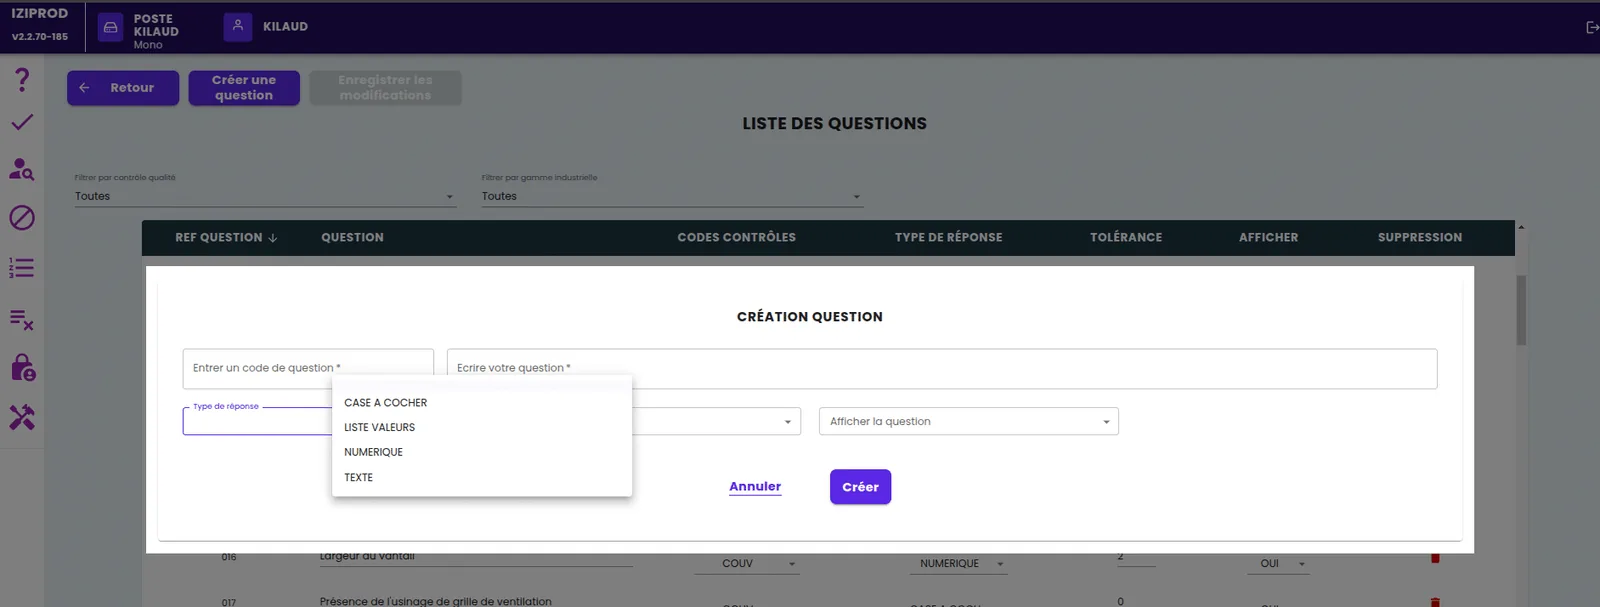
Les questions sont de type numérique, texte, case à cocher ou menu déroulant, et dépendent de l'opération de fabrication et de la gamme industrielle du produit.
Un module paramétrable
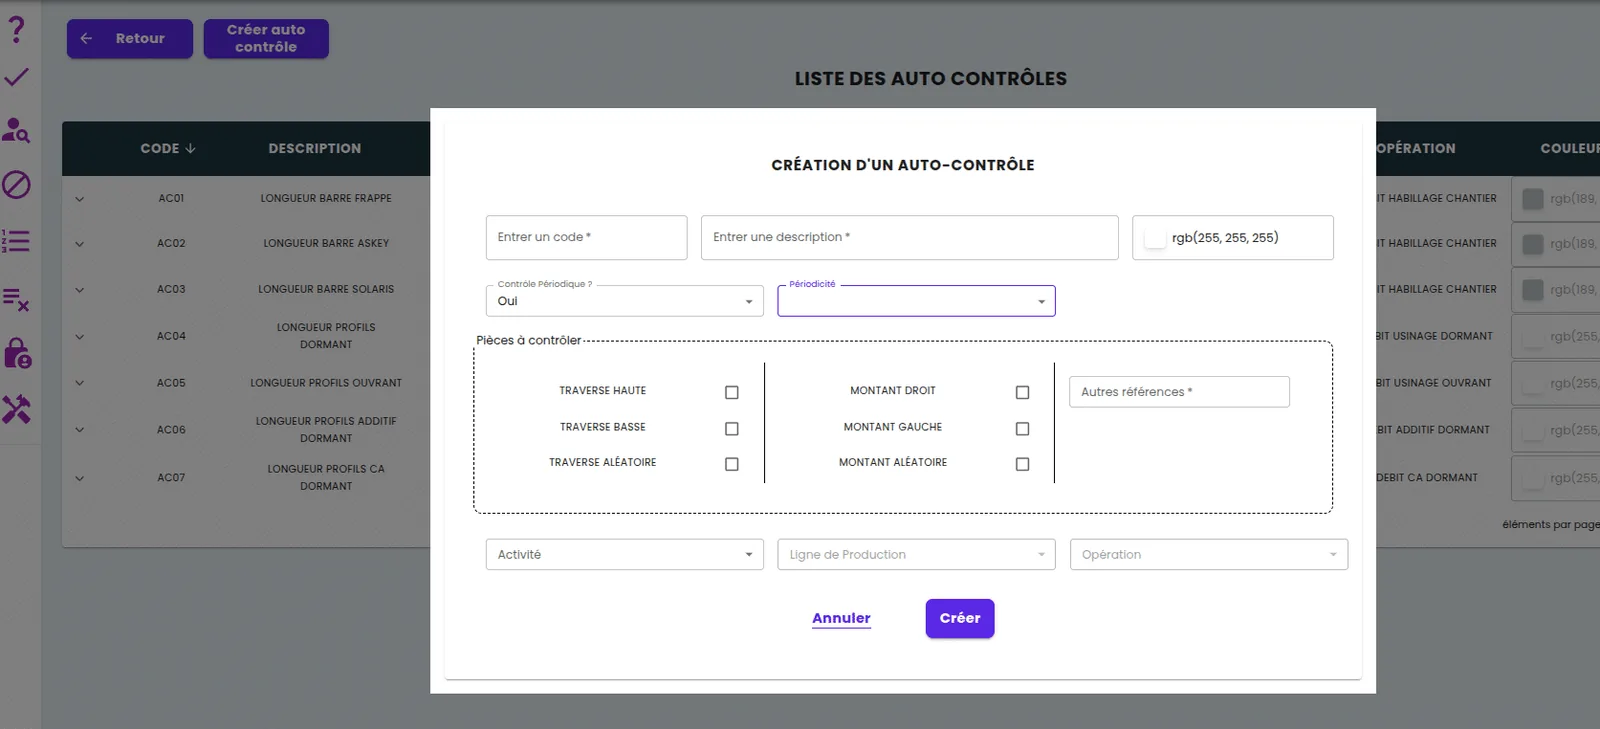
Le client voulait accompagner le lancement de nouvelles gammes et ajuster la finesse des contrôles sans développement. Le module permet de paramétrer les contrôles et les questions, d'afficher les questions dans un ordre aléatoire, de déclencher des contrôles aléatoires et de programmer des prises de données à fréquence définie : par exemple, enregistrer automatiquement la température d'une lame sur une machine.
Blocages, droits et refabrication
- Liste des produits bloqués, avec des motifs de blocage paramétrables et les commentaires des opérateurs pour qualifier blocages et déblocages.
- Possibilité de bloquer un produit sans contrôle préalable, à l'initiative de l'opérateur.
- Lancement d'une refabrication partielle, et déclenchement d'une commande d'approvisionnement en composants si nécessaire.
- Droits d'accès par opérateur ; un nouvel opérateur ne peut pas répondre seul aux contrôles.
- Double validation sur les commandes importantes.
- Administration de l'ensemble des réponses fournies.
Une règle a demandé du soin : un produit bloqué ne doit pas empêcher les autres d'avancer. L'OF progresse donc partiellement, et l'opérateur de l'étape suivante est informé qu'une partie de l'ordre est bloquée en amont.
Les difficultés rencontrées
- L'acceptation par les opérateurs. Certains jugeaient des questions non pertinentes pour le produit concerné ; d'autres trouvaient que les contrôles prenaient trop de temps. Il a fallu chercher l'équilibre entre qualité et productivité.
- L'équilibrage des contrôles. Certaines opérations appellent plus de questions que d'autres ; la répartition entre les étapes de fabrication a été ajustée à plusieurs reprises.
- La complexité informatique. Le paramétrage est le vrai chantier. L'ERP reste maître des réponses attendues et doit les transmettre à la GPAO, mais l'équipe ERP ne maîtrise pas toujours toutes les spécificités produit, ce qui complique la récupération des bonnes données.
Résultats
La mise en place des contrôles a été un succès. L'équipe a gagné en compétence et en rigueur dans l'analyse des produits. Des ajustements restent nécessaires, mais le client constate déjà une meilleure maîtrise de la qualité et une réduction significative des coûts liés aux non-conformités.
Ce que nous en retenons
Des contrôles qualité dans une GPAO sont d'abord un outil de formation : la coche rouge sans la bonne réponse oblige l'opérateur à comprendre, et c'est là que se joue la montée en compétence. Deuxième leçon : la pertinence des questions se construit avec les opérateurs, pas contre eux ; une question jugée absurde au poste décrédibilise tout le questionnaire. Troisième leçon : le point dur n'est pas l'écran, c'est le référentiel. Tant que les réponses attendues ne sont pas tenues à jour, dans l'ERP, par des gens qui connaissent le produit, le contrôle ne contrôle rien.
Et aujourd'hui ?
Pour une PME qui veut commencer par le terrain, Planitrack enregistre chaque opération par opérateur et par OF, avec les temps réels, et fournit la trame (qui a fait quoi, et quand) sur laquelle des contrôles viennent s'appuyer. Pour celles qui veulent un ERP avec les contrôles intégrés, le module Qualité d'Odoo propose en standard des points de contrôle déclenchés sur une opération de fabrication, une réception ou une livraison, des mesures avec tolérances et des alertes qualité : nous le déployons dans le cadre de notre intégration Odoo pour l'industrie. Demander une démo.