Un atelier de volailles marinées, rattaché à une grande société agroalimentaire, devait planifier ses fabrications, ordonnancer deux ateliers dépendants et tracer ses lots, sans attendre le module MRP de l'ERP du groupe. Voici comment nous avons construit, sous Excel et VBA, un outil de planification MRP et de traçabilité en atelier agroalimentaire, ce qu'il a permis, et ce que nous en retenons.
Contexte : planification MRP et traçabilité en atelier agroalimentaire
L'atelier se divise en deux sous-ateliers dépendants. L'atelier aval conditionne les viandes marinées en barquettes operculées ou sous vide, sur plusieurs lignes ; les cartons partent par convoyeur vers la plateforme logistique. L'atelier amont malaxe la viande avec les épices et alimente le conditionnement ; il est approvisionné par les ateliers de découpe internes et de nombreux fournisseurs de viande et d'épices.
L'ERP du groupe tient les stocks, les fabrications en cours et les commandes ; les prévisions de ventes viennent d'un autre fichier Excel. Un projet d'ERP avec module MRP était lancé, mais à un horizon trop lointain pour l'atelier.
Le problème
L'atelier avait besoin d'un outil fonctionnel très vite, couvrant toute la chaîne de décision : un plan de production sur 17 jours, mis à jour chaque jour ; des propositions de fabrication automatiques, respectant arrondis et minimums, que le planificateur peut corriger ; la charge par ligne ; un ordonnancement des OF plaçant les allergènes en début de production pour limiter les nettoyages ; le malaxage déclenché en flux tiré par un calcul des besoins nets (CBN) ; le pilotage des approvisionnements de viande ; enfin, la traçabilité des lots de chaque malaxage, pour les contrôles sanitaires et les rappels.
Ce que nous avons mis en place
Excel et VBA ont été retenus pour la rapidité, et parce que l'outil servirait de prototype au futur module ERP. Les réunions avec les équipes ont fixé le processus cible ; l'outil a ensuite été construit en six briques.
1. Le plan MRP des produits finis
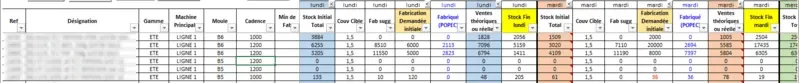
Un tableau liste les produits finis, avec une colonne par jour sur 17 jours. Stocks, fabrications en cours et commandes viennent de l'ERP, les prévisions du fichier de prévisions. Le stock projeté de fin de journée devient le stock de départ du lendemain. Colonnes principales : stock initial, couverture cible, proposition calculée, fabrication demandée (l'OF), fabrications connues de l'ERP, synthèse prévisions et ventes réelles.
2. Le plan de charge par ligne
Chaque produit a une ligne principale et une cadence sur sa fiche. Le plan se ventile par jour et par ligne, et les cadences le transforment en heures de travail, que le planificateur vérifie et ajuste. La première semaine repose sur son plan validé ; la deuxième reçoit les propositions automatiques, ce qui lui fait gagner du temps.
3. L'ordonnancement des OF de conditionnement
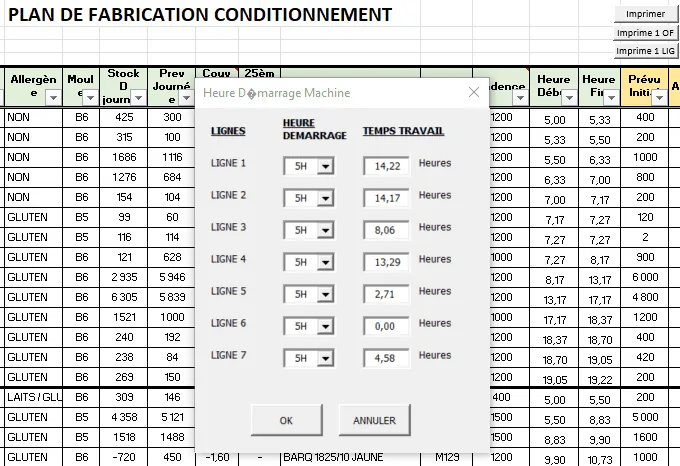
Les OF sont ensuite ordonnancés sur chaque ligne selon trois règles : regroupement par ligne ; produits à allergènes en début de production, regroupés par type d'allergène ; puis les autres OF par urgence, couvertures les plus faibles en premier. La cadence donne l'heure de début et de fin de chaque OF. Un formulaire VBA affiche le temps de travail par ligne et ajuste l'heure de démarrage, pour que le dernier OF se termine à l'heure. Les OF sont exportés en CSV vers l'ERP du groupe pour affichage sur les postes de production ; des éditions papier accompagnent la transition.
4. Le CBN et l'ordonnancement du malaxage
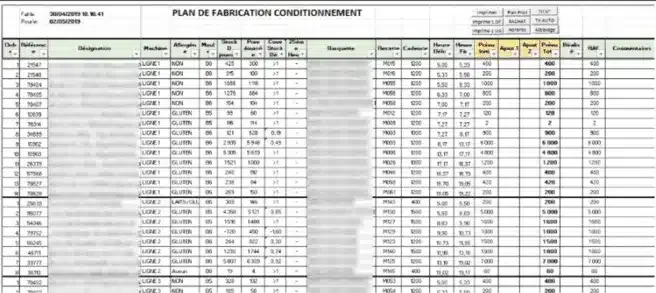
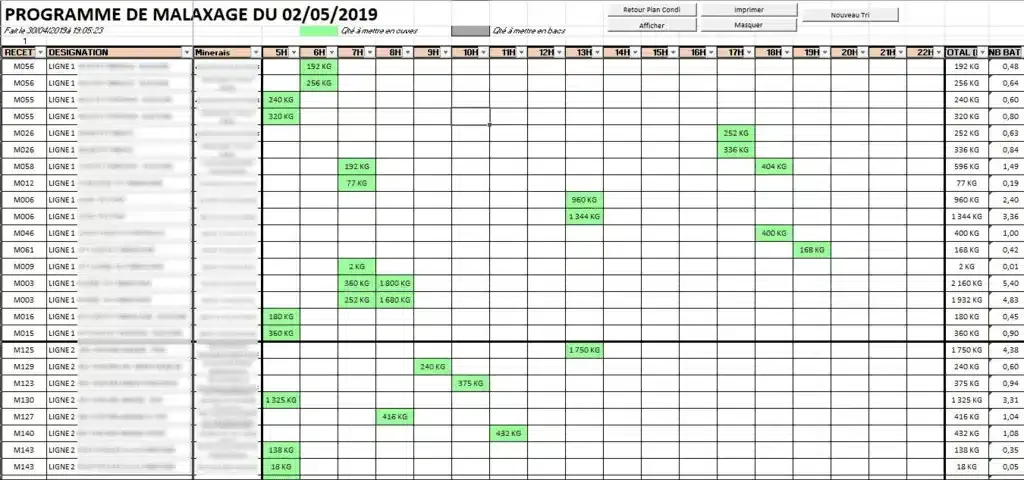
Le plan de conditionnement tire la préparation des viandes. Chaque produit fini a sa nomenclature, saisie par un formulaire. Un algorithme de type CBN calcule la viande à malaxer selon les heures de conditionnement les plus proches : si le produit fini 21547 (nomenclature M015) passe en ligne à 5 h, l'algorithme cherche les autres produits finis qui utilisent cette viande et cumule la quantité avec les coefficients de nomenclature. Il génère une feuille imprimable avec le plan de malaxage ordonnancé.
5. Le pilotage des approvisionnements
Le même CBN donne les consommations de viande par jour, en kilogrammes, avec un récapitulatif sur la semaine en cours et la suivante. Le planificateur positionne les approvisionnements pour éviter tout stock projeté négatif ; un tableau de synthèse sert à saisir ou importer les commandes dans l'ERP.
6. La traçabilité du malaxage
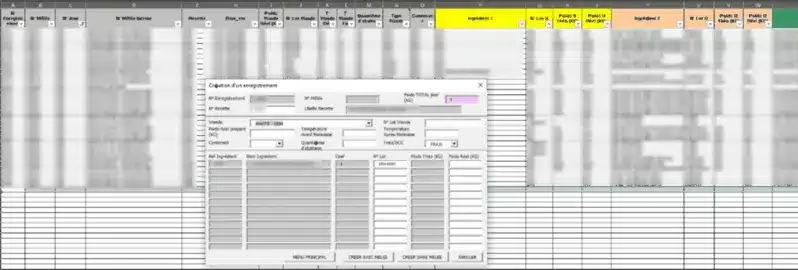
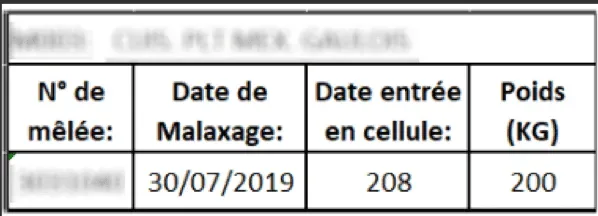
Au moment du malaxage, un formulaire VBA enregistre les numéros de lots des matières, lus au scanner sur les codes-barres, dans un onglet protégé qui constitue l'historique. Le fichier édite une étiquette de traçabilité, au format A4 ou Intermec sur imprimante industrielle, qui suit les mélanges jusqu'au conditionnement et sert de référence lors des contrôles sanitaires et des rappels de lots.
Résultats
L'outil, conçu comme temporaire, a perduré, avec des améliorations continues. Les propositions automatiques ont fait gagner du temps au planificateur sur la deuxième semaine de l'horizon. Grâce aux passerelles créées par le fichier, les équipes informatiques ont commencé à intégrer certaines fonctions dans l'ERP, à commencer par l'import et l'export des données de production.
Ce que nous en retenons
- Le processus d'abord. Les réunions de cadrage ont produit plus de valeur que le code : l'atelier y a décidé comment il voulait planifier.
- Le flux tiré se cale à l'heure, pas à la journée. C'est l'heure de passage en conditionnement qui dimensionne et ordonnance le malaxage.
- La traçabilité se gagne à la saisie. Scanner les lots au moment du malaxage coûte quelques secondes ; les reconstituer après coup est impossible.
- Excel est un bon prototype, pas un système cible. Il a permis de démarrer vite ; un utilisateur à la fois, du VBA à maintenir et des données dupliquées avec l'ERP rappellent qu'il doit préparer l'outil suivant.
Et aujourd'hui ?
Ce que ce fichier faisait en VBA, nos logiciels le font en standard. Planiprod couvre la planification MRP : PDP, calcul des besoins nets, charge par ligne, propositions avec arrondis et minimums, dans des tableaux dont chaque colonne se programme comme dans le fichier, alimentés par l'ERP ou par Excel. Planitrack couvre l'atelier : scan de code-barres à la douchette ou au téléphone, par OF, par opération et par opérateur, avancement en temps réel. Les deux laissent l'ERP maître des OF et des achats. Voir d'autres cas clients, ou demander une démo.