Comment passer d'OF papier et de quatre applications par poste à un écran unique où l'opérateur s'identifie, voit ses priorités, ouvre son dossier de fabrication et déclare sa production ? Ce cas client décrit la mise en place de postes de production en industrie chez un fabricant de menuiseries, étape par étape : cartographie des flux, définition de chaque poste, documents et qualité. C'est l'une de nos réalisations les plus structurantes.
Contexte
Notre client est un acteur majeur de la menuiserie industrielle. Son système d'information repose sur un ERP central, robuste, autour duquel gravitent plusieurs applications locales interconnectées. Le projet décrit ici s'inscrit dans un programme plus large, déployé sur deux ans, qui comprend un WMS, la gestion des colis, les postes de production, un module qualité, un module RH pour les temps et les pointages, un module de refabrication, et l'interconnexion avec l'ERP par SFTP et API web. Le client avait fixé une exigence dès le départ : être propriétaire de la solution et éviter les coûts récurrents de licences.
Le problème
Quatre freins ressortaient de l'état des lieux.
- Aucun suivi des temps de production. Conséquences sur la gestion RH (pointages, performance des collaborateurs), sur le calcul du coût de revient des opérations et sur la planification, faute de temps moyens fiables par opération.
- Une qualité insuffisamment maîtrisée. Les opérateurs manquaient de schémas, de tutoriels et d'instructions précises au poste ; aucun contrôle systématique, donc pas de blocage automatique d'un produit défectueux ni de notification au superviseur.
- Trop d'applications. Sur certains postes, un opérateur devait naviguer entre quatre applications pour faire son travail.
- Des outils vieillissants. Serveurs instables, pertes de données, incapacité à absorber les nouveaux flux de production.
Mise en place de postes de production en industrie : les trois étapes
Une équipe projet a été constituée avec un responsable de projet, les chefs d'atelier et des opérateurs clés. Le déploiement a commencé par une ligne à faible volume, avant une extension progressive aux autres ateliers. Le travail s'est organisé en trois étapes.
Étape 1 : cartographier les flux de production
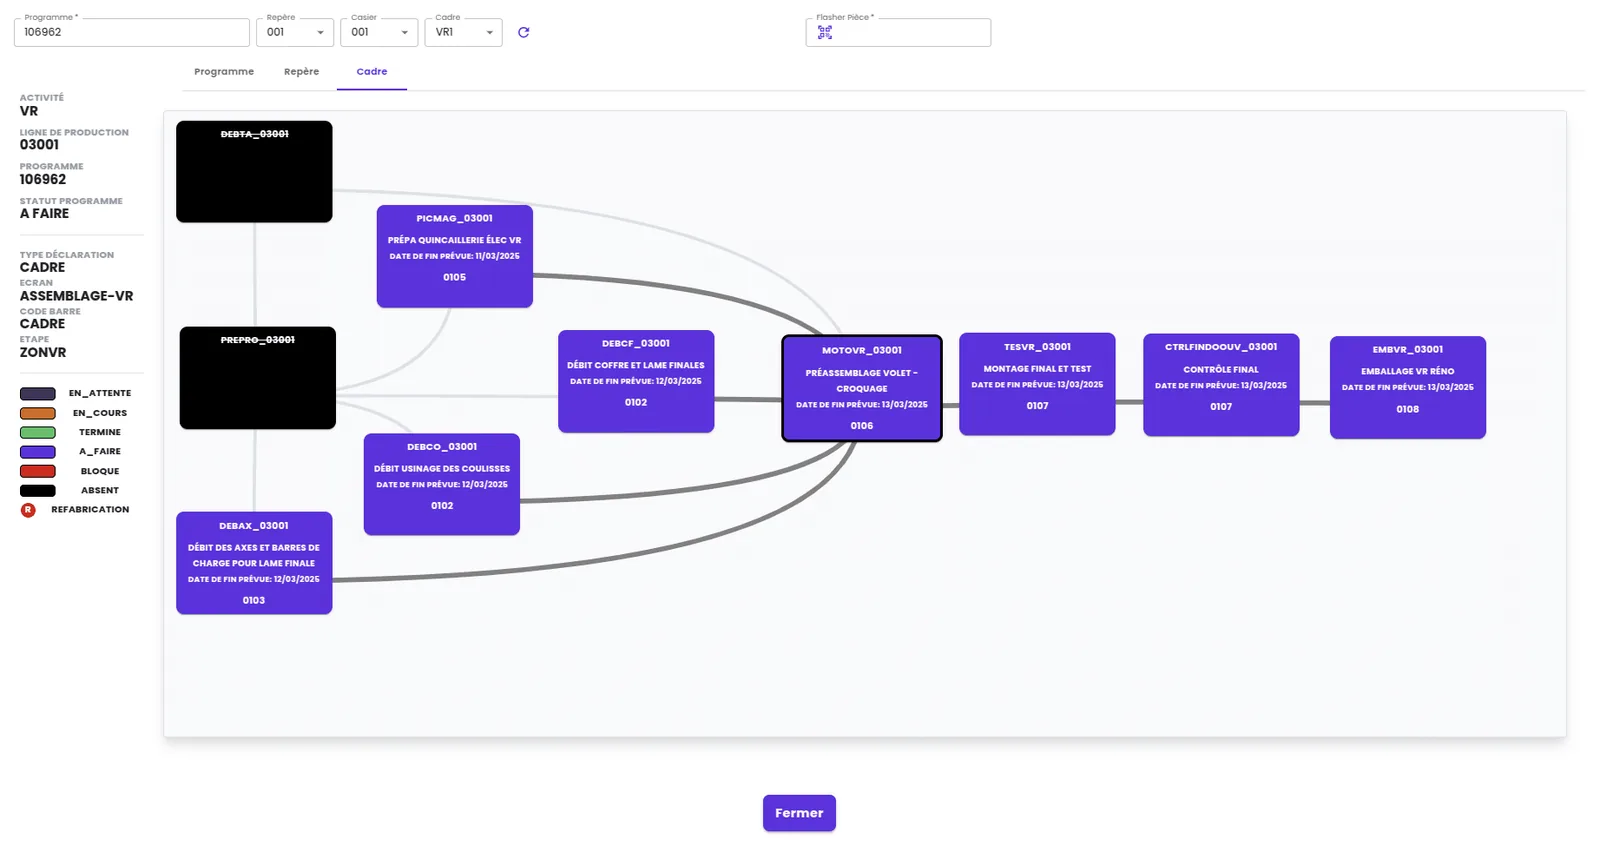
Chaque chef d'atelier a listé les opérations de fabrication de son périmètre et défini, pour chaque poste, ce dont il a besoin : poste mono ou multi-utilisateur ; mode de déclaration (programme, multi-programme, cadre, multi-cadre) ; type d'écran de production ; informations à afficher ; documents PDF et schémas à mettre en avant ; contrôles qualité à effectuer ; prises de données en temps réel (une température, par exemple) ; gestion des équipes sur un poste en flux. Cette cartographie, décrite dans notre cas sur la cartographie du flux de production, est devenue le squelette de la GPAO.
Étape 2 : définir chaque poste
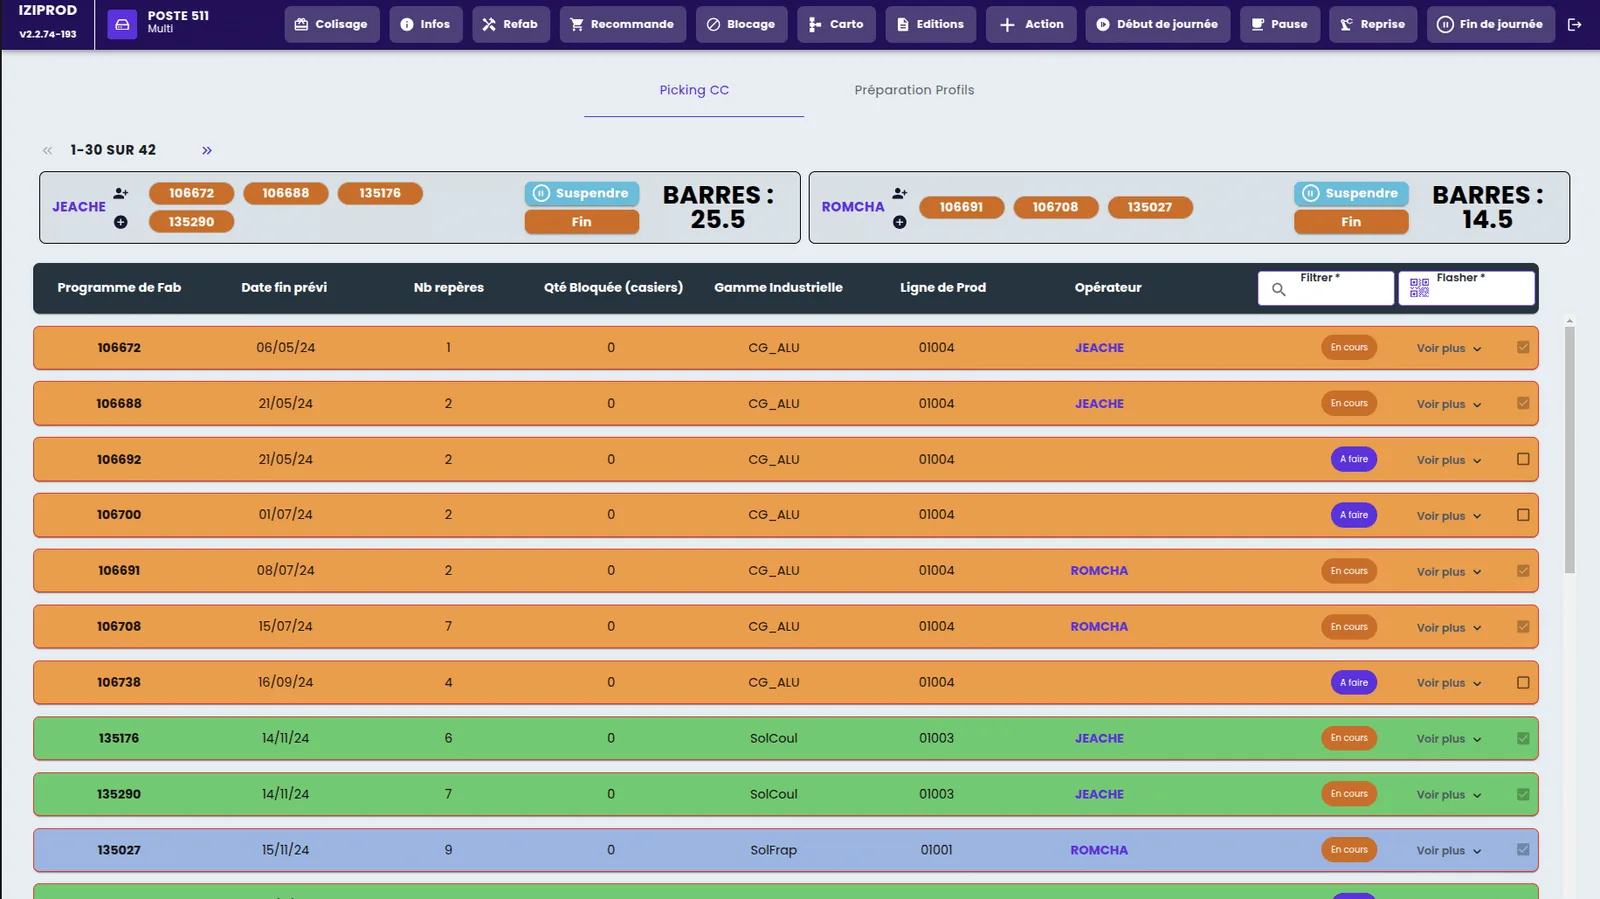
Chaque décision du client est devenue un paramètre, pas une ligne de code : il reste libre de modifier le comportement d'un poste sans nous solliciter. Trois modes d'identification ont été prévus.
- Mono-utilisateur : l'opérateur s'identifie une fois, toutes ses actions sont enregistrées sous son profil.
- Multi-utilisateur : plusieurs opérateurs partagent le poste et s'identifient à chaque action.
- Poste en flux : un chef d'équipe (le vitreur) et ses équipiers (les parcloseurs) travaillent en ligne, et les temps sont comptés pour l'équipe.
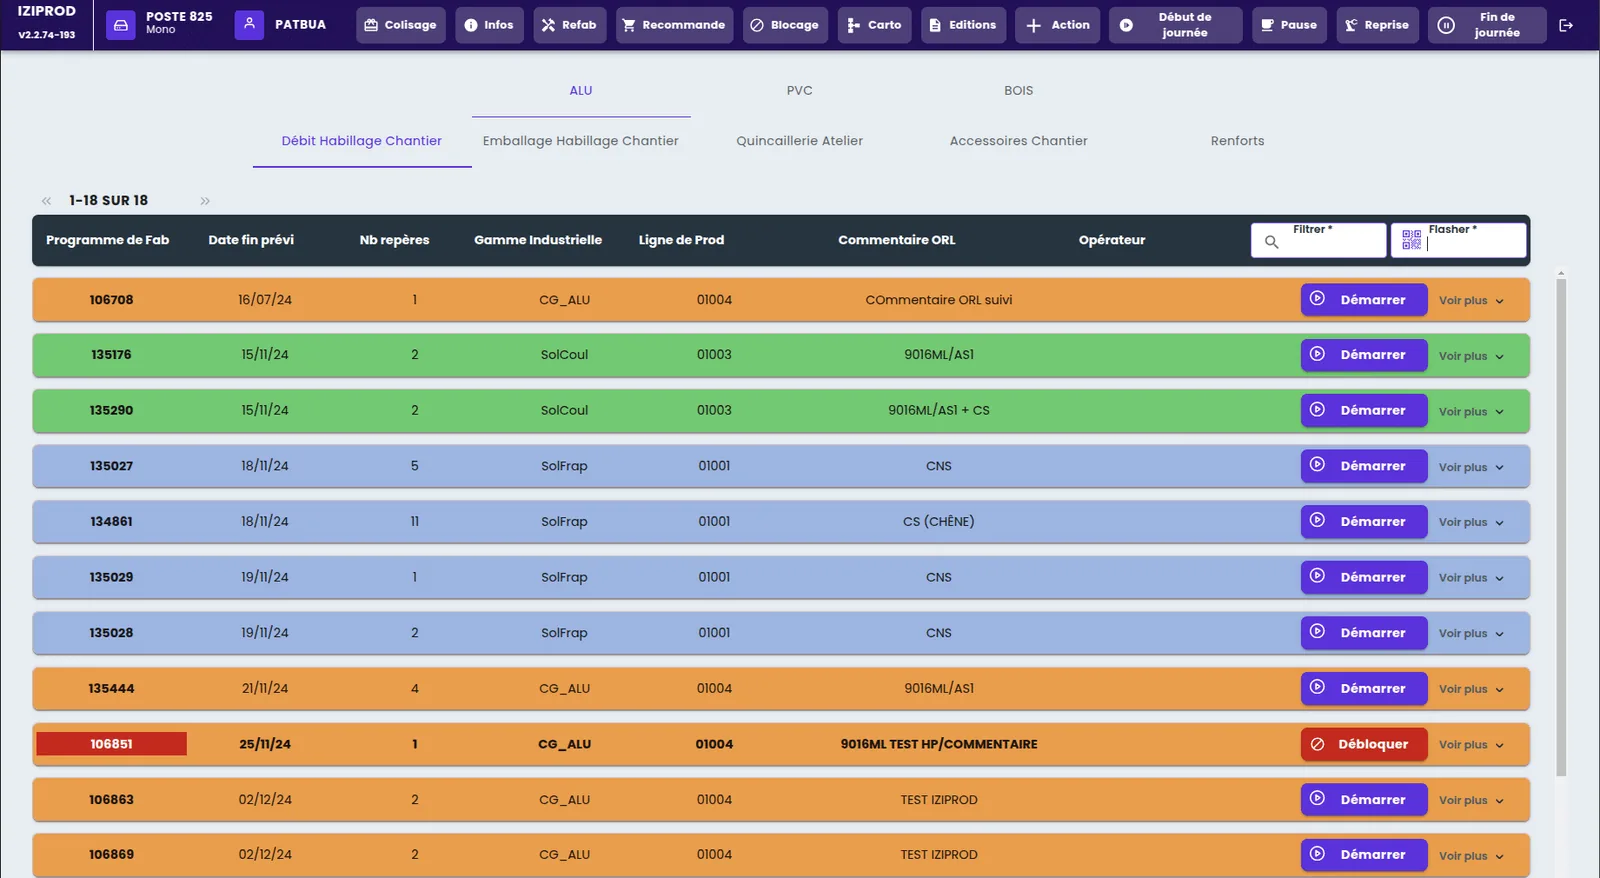
À la connexion, l'écran affiche la liste des OF dans l'ordre fixé par l'ordonnancement, avec un code couleur par gamme industrielle que l'administrateur règle lui-même. La déclaration s'adapte ensuite à la nature de l'opération :
- Programme : un ensemble d'OF similaires traité en une seule déclaration.
- Multi-programmes : l'opérateur sélectionne plusieurs OF pour une fabrication groupée, comme le débit de barres PVC.
- Cadre : chaque cadre de menuiserie est déclaré un par un.
- Multi-cadres : travail en flux, plusieurs opérateurs exécutant des tâches en série.
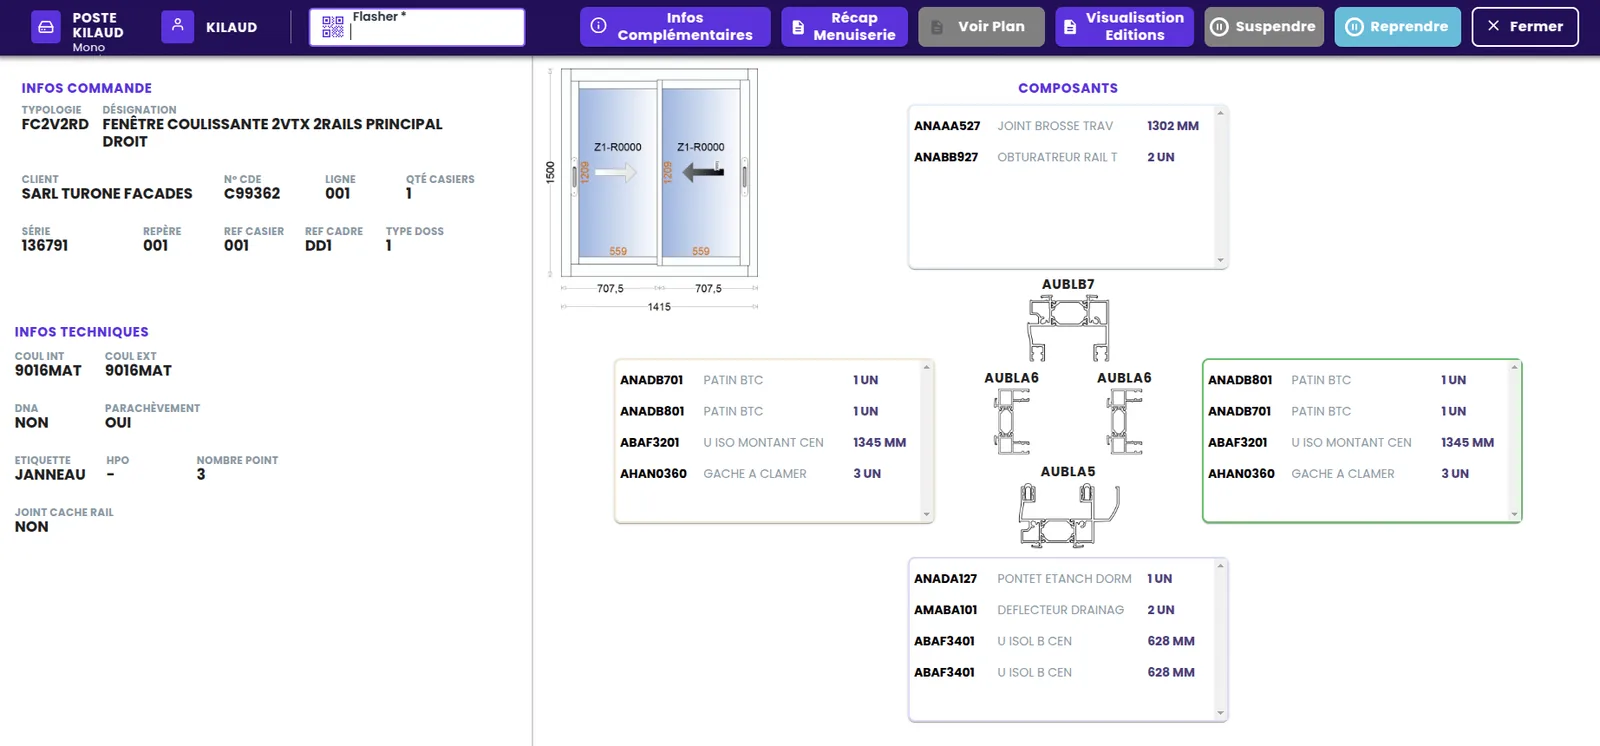
Au lancement d'une opération, l'opérateur accède immédiatement aux nomenclatures, procédures, schémas, tutoriels vidéo et emplacements des composants. Certaines opérations ouvrent un écran dédié, par exemple la quincaillerie et le volet roulant.
Étape 3 : documents, renfort et qualité
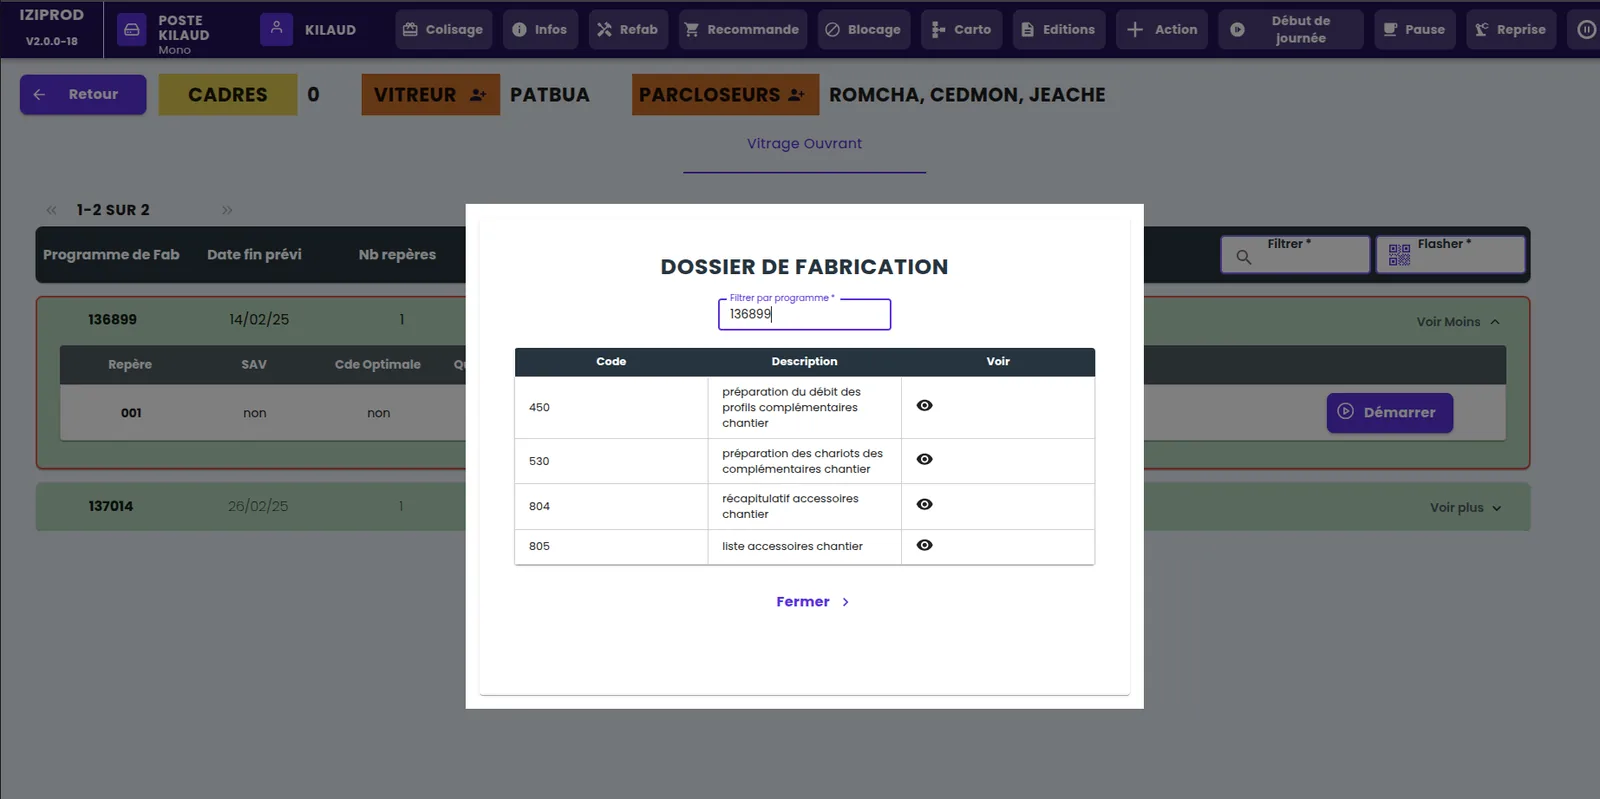
Les documents nécessaires à chaque fabrication s'ouvrent automatiquement, et le dossier de fabrication complet (commande et pièce en cours, toutes fiches techniques) reste consultable en libre accès sur le poste. Un opérateur en renfort peut être ajouté à une opération, pour que ses temps et son coût de main-d'œuvre soient comptés. Les contrôles qualité intégrés aux postes font l'objet d'un cas client distinct.
Résultats
Le client dispose aujourd'hui de postes de production qui lui apportent :
- des coûts de production plus précis, grâce aux temps réels par opération et par opérateur ;
- une meilleure productivité des opérateurs, qui ne jonglent plus entre plusieurs applications ;
- un suivi de la qualité et une traçabilité au poste ;
- des outils plus simples et plus ergonomiques pour la production.
Ce que nous en retenons
Trois enseignements. D'abord, la cartographie précède tout : tant que les chefs d'atelier n'ont pas écrit noir sur blanc les opérations et leurs dépendances, aucun écran ne peut être conçu. Ensuite, le mode d'identification et le mode de déclaration se choisissent poste par poste ; une scie à débit et une ligne de vitrage n'ont rien en commun, et vouloir un écran unique pour les deux condamne l'un ou l'autre. Enfin, le paramétrage vaut mieux que le développement : chaque règle confiée à un écran d'administration est une règle que le client ajuste seul, et un projet de cette taille en compte des dizaines.
Et aujourd'hui ?
Ce projet était un développement sur mesure. Les besoins qu'il couvre (identification de l'opérateur par badge, liste des OF par priorité, déclaration de début et de fin d'opération, temps réels comparés aux temps standards, avancement des OF en temps réel) sont aujourd'hui couverts en standard par Planitrack, qui se branche sur votre ERP ou fonctionne avec vos fichiers Excel. Demander une démo.